Una linea di riciclaggio di pannelli fotovoltaici funziona alla velocità del suo componente più debole e, in un forno a pirolisi continua, quel componente è spesso il nastro a rete. Il nastro trasporta i pannelli a fine vita attraverso una zona di decomposizione termica dove l'incapsulamento dell'EVA si rompe, rendendo possibile la separazione di vetro, celle di silicio e nastri metallici per il recupero. Le condizioni di servizio non perdonano: calore sostenuto, sostanze volatili acide e cicli meccanici continui. Le specifiche del nastro determinano il tempo di attività della linea, la pulizia delle frazioni recuperate e il costo di lavorazione di ogni tonnellata di pannelli.
Perché il nastro a rete definisce l'output della pirolisi
Il nastro a rete in un forno di pirolisi di pannelli fotovoltaici non è un trasportatore passivo. Imposta la cronologia termica di ogni pannello che si muove attraverso le zone di preriscaldamento, decomposizione e raffreddamento. La velocità del nastro, la temperatura della zona e l'area aperta della trama si combinano per controllare la velocità con cui l'EVA si ammorbidisce e vaporizza. Se il nastro limita il flusso di gas, i pannelli emergono con l’incapsulamento non completamente decomposto e le apparecchiature di separazione a valle faticano a produrre vetro pulito e frazioni cellulari.
Il nastro deve anche mantenere stabili i pannelli. Nel punto di trasferimento tra la sezione del forno caldo e il tunnel di raffreddamento, un nastro che si flette in modo non uniforme può causare lo spostamento o l'inceppamento dei pannelli. Un singolo inceppamento può fermare l'intera linea per ore, motivo per cui il comportamento di tracciamento del nastro è importante tanto quanto la sua resistenza al calore.
Resistenza alla temperatura e selezione della lega
La maggior parte dei processi di pirolisi dei pannelli fotovoltaici avviene tra 400°C e 600°C. All'estremità inferiore, l'EVA si decompone lentamente e il processo rimuove principalmente le sostanze organiche volatili. All'estremità superiore, la decomposizione è rapida e la carbonizzazione è più completa, ma la cintura è sottoposta a uno stress termico più elevato. Alcuni operatori spingono verso i 650°C per aumentare la produttività. Ogni grado aggiuntivo riduce la durata della cinghia, quindi la temperatura operativa continua realistica è la prima cosa da definire prima di selezionare una cinghia.
Di seguito sono riepilogati i tipi di acciaio inossidabile comunemente utilizzati per i nastri dei forni di pirolisi.
Confronto delle comuni leghe per nastri per forni di pirolisi di pannelli fotovoltaici | Lega | Massimo servizio continuo | Resistenza ai gas di scarico dell'EVA | Applicazione tipica |
| Acciaio inossidabile 304 | 650-700°C | Moderato | Linee a temperatura più bassa o di breve durata |
| Acciaio inossidabile 310S | Circa 1000°C | Bene | Servizio di pirolisi continua superiore a 550°C |
| Leghe a base di nichel | 1100°C e oltre | Superiore | Condizioni corrosive severe e frequenti cicli termici |
In pratica, la maggior parte dei nastri per forni di pirolisi fotovoltaici sono specificati in 310S o un grado simile ad alto contenuto di cromo e nichel, perché la combinazione di resistenza allo scorrimento e resistenza all'ossidazione a 550-650°C è ciò che mantiene il nastro entro la sagoma. La stessa ingegneria dei materiali utilizzata in nastri a rete per forni di sinterizzazione di celle fotovoltaiche si applica direttamente al servizio di pirolisi, poiché entrambi i processi richiedono un nastro che mantenga le sue dimensioni sotto un carico termico sostenuto.
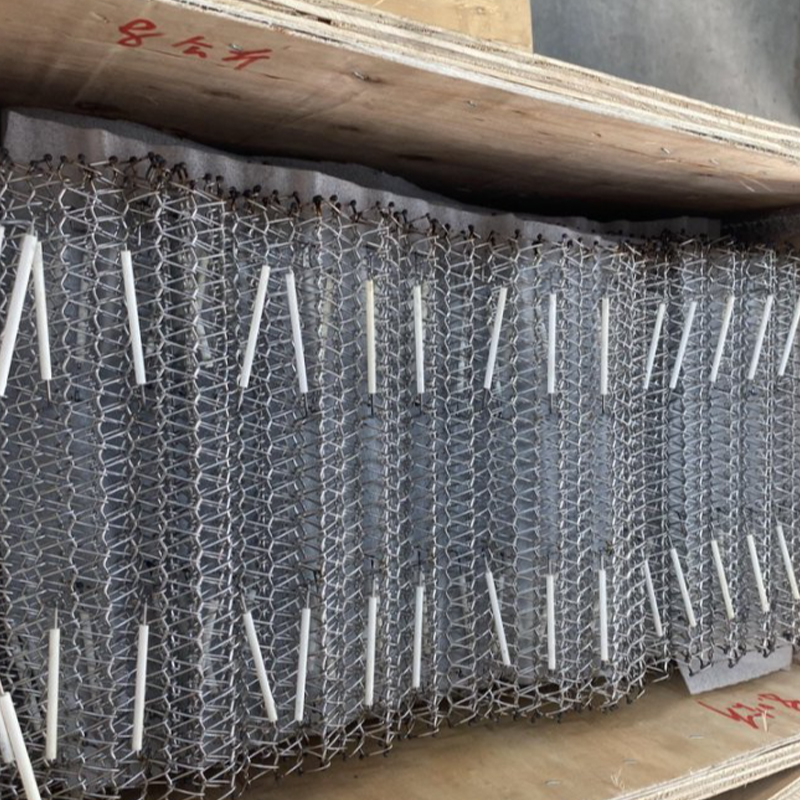 Cintura a rete per forno di sinterizzazione di celle fotovoltaiche all'ingrosso Fornitori, fabbrica - Yan Yangzhou Yafei Machinery Manufacturing Co., Ltd è fornitore e fabbrica di nastri in rete per forni di sinterizzazione di celle fotovoltaiche all'ingrosso in Cina, d... Visualizza il prodotto →
Compatibilità chimica con i sottoprodotti della pirolisi
La temperatura è solo metà della storia. Quando l'incapsulante EVA si decompone, rilascia acido acetico e una serie di sostanze volatili organiche. I fogli posteriori in fluoropolimero possono rilasciare acido fluoridrico in determinate condizioni e le paste per barre collettrici in argento possono lasciare residui acidi. Insieme, questi sottoprodotti formano un'atmosfera corrosiva che attacca il nastro, soprattutto al di sopra dei 450°C.
L'acido acetico è la preoccupazione principale. Attacca l'acciaio inossidabile ai bordi del grano quando il metallo è mantenuto nell'intervallo di sensibilizzazione, che per l'acciaio inossidabile 304 si trova a circa 500-800°C. È proprio qui che operano i forni di pirolisi. Un nastro 304 può sviluppare fessurazioni superficiali in pochi mesi, mentre un nastro 310S nello stesso forno può funzionare per anni.
L'umidità accelera l'attacco. I pannelli immagazzinati all’aperto spesso trasportano acqua piovana residua e la combinazione di umidità, acido acetico e calore è molto più corrosiva del solo calore secco. Una sezione di preriscaldamento che fa evaporare l'umidità libera prima che il pannello raggiunga la zona di decomposizione ridurrà in modo misurabile la corrosione della cinghia.
Struttura della cintura, flusso d'aria e supporto del pannello
Il diametro del filo e la dimensione dell'apertura della maglia sono le due variabili strutturali che influenzano maggiormente le prestazioni della pirolisi. Un'area aperta del 30-50% consente ai gas caldi di attraversare entrambe le facce del pannello e riduce il tempo di permanenza necessario per decomporre lo strato EVA. Le aperture più piccole offrono un migliore supporto del pannello e meno segni sulla superficie, ma limitano il flusso d'aria e aggiungono massa termica che deve essere riscaldata e raffreddata ad ogni passaggio.
Il passo della mesh influisce anche sulla movimentazione dei materiali. Una superficie compatta impedisce che piccoli frammenti di vetro e silicio cadano nella camera del forno, dove i detriti possono accumularsi attorno ai bruciatori e ai sensori di temperatura. Allo stesso tempo, il nastro deve rimanere sufficientemente flessibile da seguire agevolmente i pignoni di testa e di coda senza sviluppare un allineamento permanente.
Costruzione del bordo
La costruzione del bordo è il punto di usura più comune su un nastro di pirolisi. Le tre opzioni pratiche sono bordi con cimosa tessuta, bordi saldati e bordi collegati a catena. Per le linee che movimentano pannelli pesanti o frequenti operazioni di arresto-avvio, i bordi della catena o i bordi saldati rinforzati garantiscono un migliore tracciamento e trasferimento del carico. La scelta giusta dipende dal diametro del pignone e dallo spazio disponibile per il tratto di ritorno del nastro.
I principi di progettazione della mesh alla base Nastri a rete per forni di essiccazione di celle fotovoltaiche mostra come le trame aperte gestiscono il flusso d'aria nelle linee continue di processo solare. I nastri di pirolisi seguono la stessa logica del flusso d'aria, ma con fili più pesanti e leghe più resistenti alla corrosione perché l'atmosfera è molto più aggressiva.
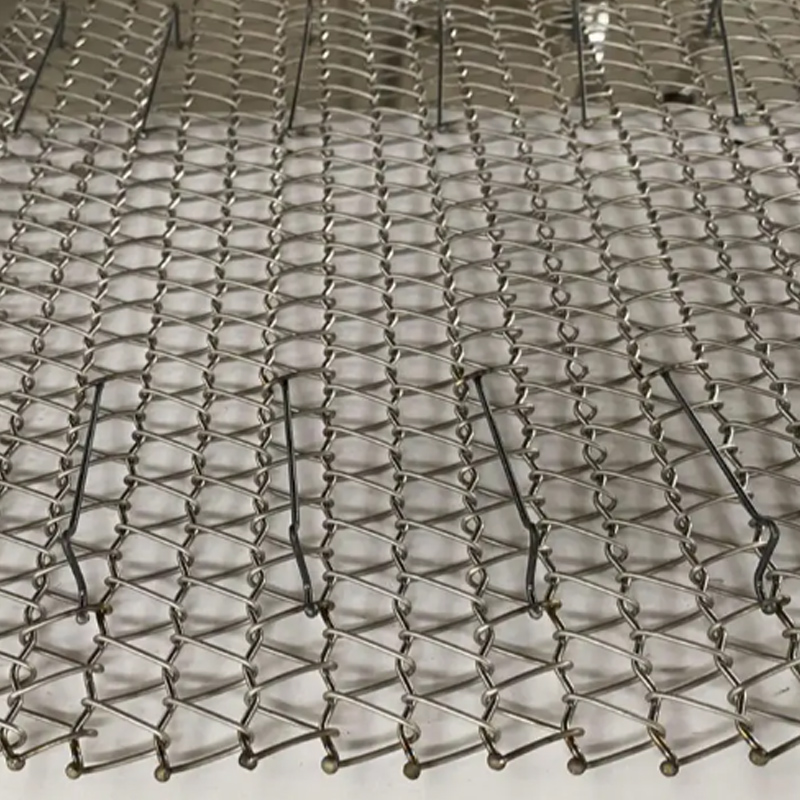 Cintura a rete per forno di essiccazione per celle fotovoltaiche all'ingrosso Fornitori, Fabbrica - Yangzhou Yafei Mach Yangzhou Yafei Machinery Manufacturing Co., Ltd è fornitore e fabbrica di nastri a rete per forni di essiccazione per celle fotovoltaiche all'ingrosso in Cina, dettagli: Il ce... Visualizza il prodotto →
Modalità di manutenzione, tensionamento e guasto
La causa più comune di guasto prematuro della cinghia nel servizio di pirolisi non è la selezione della lega ma il tensionamento errato. Una cinghia troppo tesa allunga il filo oltre il suo limite elastico e accelera lo scorrimento. Una cinghia troppo allentata scivola sui pignoni, producendo una distribuzione non uniforme del carico e un'usura localizzata.
Le ispezioni regolari dovrebbero coprire tre zone. Il tratto di ritorno sotto il forno è il punto in cui il nastro si raffredda e può raccogliersi la condensa acida. La zona di impegno del pignone è il luogo in cui appare per la prima volta l'usura dei bordi, sotto forma di fori allungati o saldature fessurate. E il passaggio alla sezione di raffreddamento è il punto in cui una rapida contrazione termica può rompere i cavi.
Traccia allungamento
Misurare il passo della cinghia durante le fermate di manutenzione programmate. La maggior parte delle trame delle cinture hanno un passo misurabile che cambia con l'usura della cintura. Un allungamento permanente superiore al 2-3% segnala che la cinghia è prossima alla fine della sua vita utile. Sostituirlo durante un arresto programmato costa molto meno di un guasto a metà esercizio.
Anche la pulizia fa parte del programma. Residui di carbonio e depositi di fondente si accumulano sulla superficie del filo, si induriscono nel tempo, riducono il flusso d'aria e intrappolano i composti corrosivi contro il metallo. Un ciclo di combustione programmato, che fa funzionare il nastro vuoto a temperatura con un flusso d'aria maggiore, è un modo pratico per prolungare la durata.
Criteri di selezione e costo del ciclo di vita
Il numero che conta quando si confrontano i preventivi dei nastri non è il prezzo al metro quadrato ma il costo per ora di funzionamento per la durata prevista del nastro. Un nastro 310S che costa il 40% in più rispetto a un nastro 304 ma dura tre volte di più nello stesso forno è l'acquisto più economico.
Rivolgere al produttore della cinghia queste domande prima di ordinare:
- A quale temperatura di funzionamento continuo è stata testata l'intera cinghia tessuta, non solo la classificazione della lega del filo?
- In che modo la struttura del bordo proposta gestisce il diametro del pignone nel mio forno?
- Quale tolleranza del passo può essere mantenuta e corrisponde alla spaziatura dei denti del pignone esistente?
- È possibile fornire una cinghia sostitutiva con la stessa trama e lega per scopi di allestimento?
Produttori con esperienza nel settore dei nastri per forni industriali, tra cui applicazioni di trasporto per trattamenti termici , di solito possono fornire indicazioni più pratiche rispetto ai fornitori di trasportatori generici. L'approccio ingegneristico trattato in questo guida alla selezione del nastro a rete del forno di sinterizzazione si traduce direttamente nella pianificazione del forno di pirolisi.
Infine, verificare la larghezza e il diametro del filo rispetto al disegno effettivo del forno. Una piccola deviazione della larghezza può far sì che il nastro scorra contro la parete del forno, mentre una variazione del diametro del filo influisce sia sull'area aperta che sulla resistenza del nastro ai carichi concentrati del pannello. Questi dettagli determinano se la cintura sopravvive al suo primo anno.
La cinghia a rete del forno di pirolisi del pannello fotovoltaico non è un pezzo di ricambio. La lega, la trama, la costruzione dei bordi e il programma di manutenzione determinano la durata della linea di riciclaggio tra le fermate, la pulizia delle frazioni di vetro e silicio recuperate e la prevedibilità del budget operativo. La scelta del nastro in base alla temperatura di servizio reale, ai sottoprodotti acidi della decomposizione dell'EVA e al carico meccanico del forno è ciò che distingue una linea che raggiunge il suo obiettivo di produttività da una che dedica settimane alterne a riparazioni non programmate.